Plastik ve Kauçuk Endüstrisi İçin Proses Soğutma Sistemleri
Plastik ve kauçuk proses soğutma sistemi; enjeksiyon kalıplarını, ekstrüzyon kalibrasyon tanklarını, hidrolik üniteleri ve kauçuk mikserlerini doğru sıcaklıkta besleyen merkezi chiller ile kalıp bazında hassas sıcaklık kontrolü sağlayan kalıp şartlandırıcıların (sıcaklık kontrol ünitesi) birlikte çalıştığı bir bütündür. Carnot bu sistemleri kg/saat üretim yükünden çiy noktası kontrolüne kadar tesise özel projelendirir.
Sektörel Genel Bakış ve Proses İhtiyacı
Plastik ve kauçuk proses soğutma sistemi; enjeksiyon kalıplarını, ekstrüzyon kalibrasyon tanklarını, hidrolik üniteleri ve kauçuk mikserlerini doğru sıcaklıkta besleyen merkezi chiller ile kalıp bazında hassas sıcaklık kontrolü sağlayan kalıp şartlandırıcıların (sıcaklık kontrol ünitesi) birlikte çalıştığı bir bütündür. Carnot bu sistemleri kg/saat üretim yükünden çiy noktası kontrolüne kadar tesise özel projelendirir.
Plastik ve kauçuk üretiminde sıcaklık kontrolü; ürün kalitesini, çevrim süresini, kalıp ömrünü ve üretim sürekliliğini doğrudan etkiler. Kalıp, hidrolik yağ, ekstrüder ve yardımcı ekipmanlarda oluşan ısıl yükün kontrollü şekilde uzaklaştırılamaması; yüzey hatalarına, ölçüsel sapmalara, çevrim süresinin uzamasına ve fire oranının yükselmesine neden olur.
Carnot; plastik enjeksiyon, ekstrüzyon, şişirme, PET preform ve kauçuk üretim tesisleri için merkezi veya makine bazlı proses soğutma sistemleri geliştirir. Chiller, dry cooler, free cooling ve Molder Serisi kalıp şartlandırıcılardan oluşan sistemlerde; kararlı akışkan sıcaklığı, doğru debi, enerji verimliliği ve kesintisiz üretim hedeflenir.
Kritik Operasyonel Gereksinimler
Plastik ve Kauçuk Üretiminde Proses Soğutma Neden Önemlidir?
Plastik şekillendirme proseslerinde ısıtılan malzemenin, ürün kalitesini koruyarak kalıptan çıkarılabilmesi için üzerindeki ısıl yükün kontrollü biçimde uzaklaştırılması gerekir. Soğutma suyu sıcaklığı, debisi veya basıncındaki değişimler kalıp yüzeyinde düzensiz sıcaklık dağılımına yol açar. Doğru projelendirilmiş bir proses soğutma sistemi:
- Kalıp sıcaklığını belirlenen çalışma aralığında tutar.
- Üretim çevrimlerinin tekrarlanabilirliğini sağlar.
- Soğutma ve çevrim süresini kontrol eder.
- Ürün kalitesi ile ölçüsel kararlılığı korur.
- Hidrolik yağ ve yardımcı ekipmanların aşırı ısınmasını önler.
- Plansız duruş ve proses kaynaklı fire riskini azaltır.
- Değişken üretim yüklerinde gereksiz enerji tüketimini sınırlar.
Hangi Proseslerde Kullanılır?
PET preform makineleri 8–12 °C kalıp suyu ve yüksek debiyle çalışır; kalıp başına 48–144 göz ile en yoğun kalıp soğutma yükünü oluşturan plastik prosesidir ve enjeksiyon tesislerinde chiller kapasitesinin belirleyicisidir. Ekstrüzyon hatlarında boru ve profil kalibrasyon vakum tankları 12–18 °C su ister; film hatlarında soğutma silindirleri 15–25 °C'de çalışır. Kauçuk tesislerinde soğutma yükü kalıptan değil, Banbury tipi mikserlerin rotor ve hazne devrelerinden (20–35 °C su) ve vulkanizasyon preslerinin hidrolik ünitelerinden gelir; vulkanizasyon kalıpları ısıtılır. Her prosesin sıcaklık, debi, basınç ve su kalitesi ihtiyacı farklıdır. Bu nedenle soğutma sistemi yalnızca makine gücüne göre değil, prosesten uzaklaştırılması gereken gerçek ısıl yük üzerinden seçilmelidir.
- Plastik enjeksiyon makineleri
- PET preform ve şişe üretim hatları
- Plastik ekstrüzyon hatları ve kalibrasyon tankları
- Film hatları ve soğutma silindirleri (chill roll)
- Şişirme ve termoform makineleri
- Levha, boru ve profil üretimi
- Kauçuk mikserleri (Banbury) ve kalender hatları
- Kauçuk presleri ve vulkanizasyon hatlarının hidrolik devreleri
- Enjeksiyon kalıpları ve kalıp şartlandırıcı devreleri
- Hidrolik yağ soğutma devreleri
- Merkezi kalıp soğutma sistemleri
Mühendislik ve Projelendirme Kriterleri
Proses Soğutma Sistemi Nasıl Projelendirilir?
Sistem tasarımında üretim makinelerinin nominal değerlerinin yanında gerçek çalışma şartları da değerlendirilir. Kapasite seçimi; proses yükü, eş zamanlı çalışma oranı, hedef su sıcaklığı, sıcaklık farkı, yıllık çalışma süresi ve gelecekte planlanan kapasite artışı birlikte değerlendirilerek yapılır.
| Tasarım Parametresi | Mühendislik Açısından Önemi |
|---|---|
İşlenen malzeme (kg/saat) ve polimer türü | Kalıp soğutma yükünü ve hedef kalıp sıcaklığını belirler. |
Proses ısıl yükü | Chiller ve yardımcı ekipmanların gerekli kapasitesini belirler. |
Akışkan giriş-çıkış sıcaklığı | Isı transfer kapasitesini ve proses kararlılığını belirler. |
Sıcaklık devrelerinin sayısı | Kalıp (chiller) ve hidrolik (dry cooler) devrelerinin ayrılmasını belirler. |
Tasarım debisi | Kalıp ve makinelerde yeterli ısı transferi için gereklidir. |
Basınç kaybı | Pompa basma yüksekliğini ve enerji tüketimini belirler. |
Eş zamanlı çalışma oranı | Gereksiz yüksek veya yetersiz kapasite seçimini önler. |
Minimum ve maksimum yük | Kompresör kademelendirmesini ve kısmi yük verimini belirler. |
Ortam çiy noktası | Kalıp yoğuşma riskini ve minimum güvenli su sıcaklığını belirler. |
Su kalitesi | Eşanjör, kalıp kanalları ve tesisatın kullanım ömrünü belirler. |
Dış ortam koşulları | Chiller seçimi ve free cooling potansiyelini belirler. |
Yedeklilik ihtiyacı | Kritik proseslerde kesintisiz soğutmanın sürdürülmesini sağlar. |
Kapasite Hesabı ve Termodinamik Formül
Soğutma Kapasitesi Nasıl Hesaplanır?
Su devresinde taşınan ısıl yük aşağıdaki temel eşitlikle hesaplanır:
Q = ṁ × cp × ΔT**
Örnek Mühendislik Hesabı
Su kullanılan sistemlerde pratik hesap: Q (kW) = 1,163 × Debi (m³/h) × ΔT (°C)** Örneğin proses devresinde 50 m³/h su dolaşıyor ve giriş-çıkış sıcaklığı arasında 5 °C fark bulunuyorsa: Q = 1,163 × 50 × 5 = 290,75 kW** Bu devrenin teorik ısıl yükü yaklaşık 291 kW'tır. Nihai chiller kapasitesi belirlenirken eş zamanlı çalışan makineler, ortam koşulları, boru hatlarındaki ısı kazanımları, yük değişimleri ve gelecekteki kapasite artışları da değerlendirilir. Yeni tesislerde veya makine bazlı ön hesapta işlenen malzeme miktarı esas alınır. Polimer, ergiyik sıcaklığından kalıp çıkış sıcaklığına soğurken cinsine göre kg başına yaklaşık 0,10–0,15 kWh ısı verir: PP ve PE için kristalizasyon ısısı dahil 0,14 kWh/kg, PET için 0,12 kWh/kg, PS ve ABS için 0,10 kWh/kg civarı. Saatte 500 kg PP işleyen bir tesiste kalıp soğutma yükü kabaca 500 × 0,14 ≈ 70 kW'tır; buna hidrolik yağ soğutması (makine kurulu gücünün %10–20'si) ve yardımcı ekipmanlar eklenir. Kaba kural olarak her 7–10 kg/saat plastik için 1 kW chiller kapasitesi gerekir. Gereğinden büyük seçilen bir chiller düşük yüklerde sık devreye girip çıkar ve yatırım maliyetini yükseltir. Yetersiz kapasite ise su sıcaklığının yükselmesine, çevrim süresinin uzamasına ve ürün kalitesinin bozulmasına neden olur.
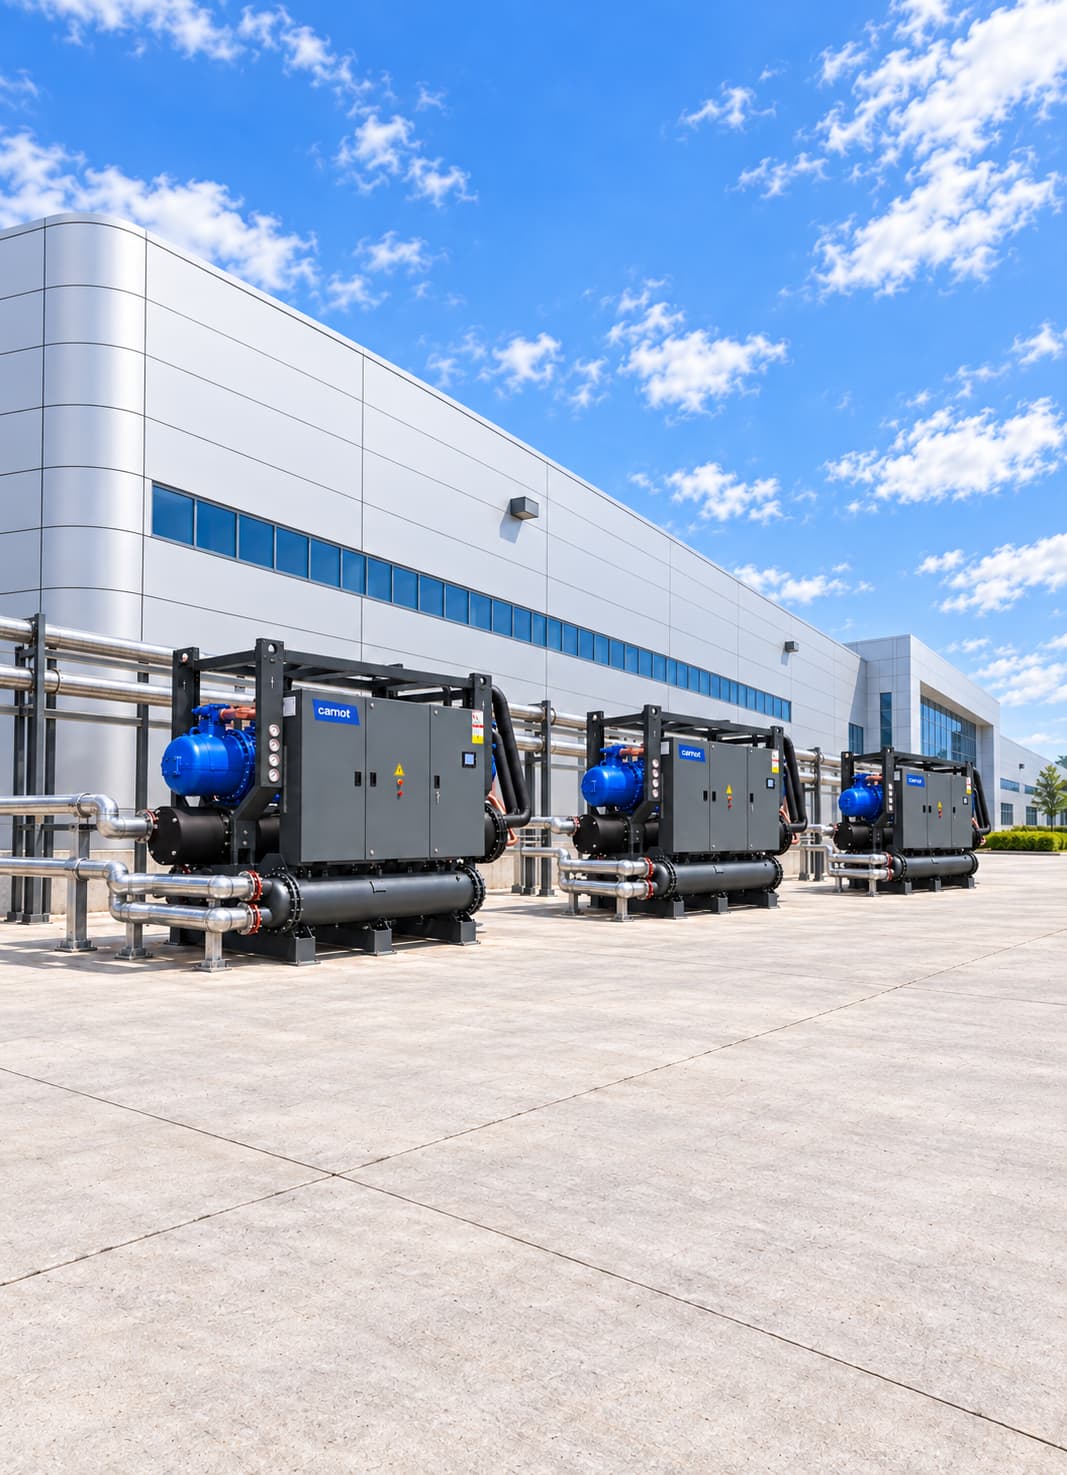
Combining central chillers with dedicated Molder units at each press stabilizes cycle time, reduces scrap, and optimizes power consumption.
Sektörel Referans Verileri
Polimer Kalıp Sıcaklıkları ve Akışkan Seçimi
| Polimer | Tipik kalıp sıcaklığı | Beslenen akışkan |
|---|---|---|
| PE, PP | 10–40 °C | Chiller suyu |
| PET preform | 8–15 °C | Chiller suyu |
| PS, ABS | 40–80 °C | Kalıp şartlandırıcı (su) |
| PA, POM | 80–100 °C | Kalıp şartlandırıcı (su/yağ) |
| PC, PMMA | 80–120 °C | Kalıp şartlandırıcı (basınçlı su/yağ) |
| Kauçuk (vulkanizasyon) | 150–200 °C | Isıtma; soğutma yalnızca hidrolik ve mikserde |
Enerji Optimizasyonu
Makine listeniz ve kg/saat üretiminizle chiller + kalıp şartlandırıcı kapasite planı isteyin
Enerji Tüketimi ve Yıllık İşletme Maliyeti Analizi
500 kW Process Cooling Systems for the Plastics and Rubber Industry Yıllık Enerji Simülasyonu
500 kW soğutma ihtiyacı bulunan ve yılda 4,000 saat çalışan örnek bir sistem (teorik karşılaştırma, tam yük).
Senaryo karşılaştırma tablosu
| Sistem | COP | Kompresör gücü | Yıllık tüketim |
|---|---|---|---|
| Referans chiller sistemi | 4,50 | 111,1 kW | 444.400 kWh |
| Yüksek verimli Carnot sistemi | 5,75 | 87,0 kW | 348.000 kWh |
| Teorik kazanç / fark | — | 24,1 kW | 96.400 kWh (%21.7) |
| Yıllık maliyet avantajı | — | 0,12 €/kWh | Yaklaşık 11.600 € |
Yıllık Elektrik Tasarrufu
96.400 kWh
Kompresör tüketiminde %21,7 teorik azalma
Yıllık Maliyet Avantajı
~11.600 €
0,12 €/kWh elektrik birim fiyatı üzerinden hesaplanmıştır
Teorik Güç Farkı
24,1 kW
Referans COP 4,50 / Carnot COP 5,75
Not: Bu hesap yılda 4,000 saat tam yükte kompresör tüketimini karşılaştırır. Gerçek kazanç; tesisin yük profili, su sıcaklıkları, pompa ve fan tüketimleri, iklim koşulları ve free cooling çalışma saatleri dahil edilerek simüle edilir.
Mühendislik & Teklif Hazırlığı
Prosesiniz İçin Soğutma Sistemini Birlikte Projelendirelim
Carnot mühendislik ekibi; proses yükünün belirlenmesinden chiller, kalıp şartlandırıcı ve hidrolik ekipman seçimine, otomasyon senaryosundan yıllık enerji analizine kadar sistemin tamamını uygulama şartlarına göre projelendirir. Ön değerlendirme için aşağıdaki bilgiler yeterlidir:
- 1Üretim prosesi ve makine sayısı
- 2İşlenen malzeme türü ve saatlik miktarı
- 3Kalıp sıcaklıkları ve şartlandırıcı ihtiyacı
- 4Gerekli soğutma kapasitesi
- 5Akışkan giriş-çıkış sıcaklıkları
- 6Proses debisi ve basınç ihtiyacı
- 7Günlük ve yıllık çalışma süresi
- 8Tesis konumu
- 9Mevcut chiller, tank ve pompa bilgileri
- 10Planlanan kapasite artışı
Proses Soğutma Talebi Oluştur
Tesis verilerinizi paylaşın, Carnot mühendisleri enerji ve kapasite simülasyonunu hazırlasın.
İlgili ürünler
Molder Serisi Kalıp Şartlandırıcı (Sıcaklık Kontrol Ünitesi)
Kalıp sıcaklığını su veya yağ sirkülasyonuyla hassas biçimde kontrol eder.
- Kapasite
- 5–60 kW
- Kontrol
- PID
Thule Serisi Hava Soğutmalı Chiller
Plastik proseslerine soğutma kulesi olmadan proses suyu sağlar.
- Kapasite
- 2–2.000 kW
- Kompresör
- Scroll / vidalı
Tundra Serisi Su Soğutmalı Chiller
Yüksek yüklü merkezi proses devrelerinde kararlı kapasite sunar.
- Kapasite
- 30–4.000 kW
- Kompresör
- Scroll / vidalı
ZERO Serisi Chiller
Plastik ve kauçuk prosesleri için düşük GWP soğutma seçeneğidir.
- Kapasite
- 10–1.800 kW
- Soğutucu akışkan
- R1234ze
Fusion Serisi Free Cooling Ünitesi
Yıl boyu soğutulan hatlarda uygun dış havadan yararlanır.
- Kapasite
- 15–2.000 kW
- Çalışma prensibi
- Free cooling
Kalter Serisi Dry Cooler
Hidrolik yağ ve kauçuk mikser devrelerindeki ısıyı uzaklaştırır.
- Kapasite
- 90–1.800 kW
- Sistem
- Kuru soğutucu
Plastik ve Kauçuk Soğutma Sistemleri Hakkında Teknik Sorular
Sistem tasarımı, kapasite hesapları, su sıcaklıkları ve Carnot çözümleri hakkında detaylı teknik yanıtlar.
İhtiyacınıza özel mühendislik çözümleri geliştirelim
Paylaşacağınız proses ve çalışma verilerini mühendislik kriterleri doğrultusunda analiz ederek kapasite, sistem konfigürasyonu ve uygulama detaylarını belirleyelim. Teknik gereksinimlerinizi, doğru ekipman seçimi ve uygulanabilir bir sistem tasarımına dönüştürelim.